
全国服务咨询热线:
19175269088
19175269088

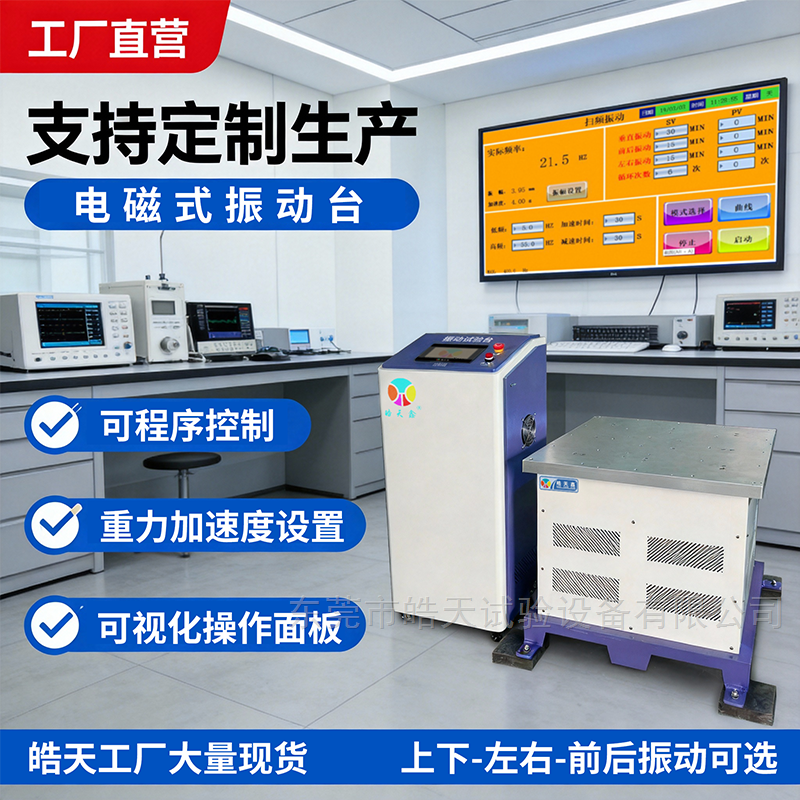
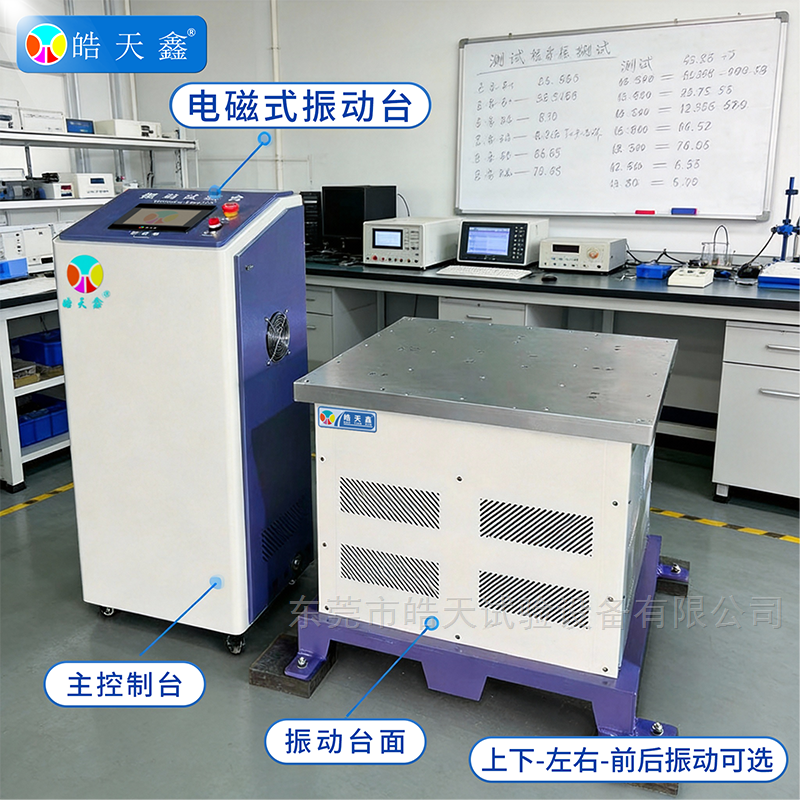
电磁式振动台在可靠性测试中常出现出力不足问题,表现为设定加速度、激振力达不到标称值,扫频试验幅值上不去,制约零部件振动检测进度,下面从故障原因、排查步骤、维修方案及预防措施展开说明。
故障诱因主要分为四类。一是驱动系统异常,功率放大器老化、模块压降变大、输出电流受限,无法给动圈提供足够励磁电流;信号控制线接触不良、屏蔽破损,激励信号衰减。二是动圈组件故障,动圈线圈局部匝间短路,有效工作匝数下降,电磁驱动力减弱;动圈导向轴承磨损、导向片卡滞,机械阻力增大,抵消部分激振出力。三是磁路系统问题,励磁磁钢退磁、气隙内吸附铁屑杂质,磁场强度降低,电磁转换效率下降。四是控制参数与负载匹配不当,样品工装偏心、配重失衡,超出振动台允许负载范围,控制系统自动限幅保护。
排查需按由外到内顺序开展。先核对工装、试件重量,检查固定是否偏心,清理台面杂物;再检测控制信号,确认输入波形正常,检查接线端子、屏蔽线有无破损松动;接着监测功放输出电压电流,对比额定参数,判断功放模块是否衰减;最后断电检查动圈、磁隙,查看线圈有无发热焦痕、磁隙是否存在异物,导向部件有无卡顿。
维修实施:接线氧化端子打磨紧固,破损信号线更换屏蔽线缆;功放模块故障则更换功率管并重新校准增益;动圈轻微短路优先返修线圈,严重时更换动圈总成;清理磁隙铁磁杂质,退磁严重需更换磁钢;磨损的导向轴承、弹性导向片同步替换,装配后校正动圈同轴度。维修完成后空载标定激振力、加速度,再带负载复测,保证指标符合出厂要求。
日常维护方面,定期清理磁隙、检查线缆,避免长期超负载、超行程运行,每次试验前核对负载与激励参数,减少出力不足故障复发。

微信扫一扫

 当前位置:
 地址:东莞市常平镇九江水中信路101号
 邮箱:1683543290@qq.com
 传真:86-0769-81185797